Notícias

Inspeção de qualidade do Soft Cooler antes do envio

Uma inspeção pré-embarque é o último ponto em que um problema custa centenas de dólares em vez de um contêiner inteiro. É também a etapa que a maioria dos compradores subespecifica – agendar uma inspeção, aceitar quaisquer configurações padrão propostas pela agência e receber um relatório que eles realmente não conseguem interpretar. Este guia aborda como a amostragem AQL realmente funciona, como definir defeitos especificamente para um soft cooler e as verificações específicas do produto que uma inspeção genérica de bens de consumo deixará totalmente de lado. Sealock (YiFuLong Outdoor Gear Co., Ltd.) executa sua própria inspeção de saída e recebe inspeção de terceiros em cada pedido.


O que é uma inspeção pré-embarque

O mecanismo é estatístico e não exaustivo: em vez de inspecionar 100% dos produtos, um tamanho de amostra predefinido é selecionado aleatoriamente do lote, e o número de defeitos encontrados na amostra é comparado com os limites de aceitação definidos na tabela AQL. O padrão vigente é ISO 2859-1 (equivalente a ANSI/ASQ Z1.4).

Um ponto conceitual merece destaque antes de qualquer número: ;AQL é um limite, não uma promessa — uma inspeção aprovada não significa que sua remessa tenha 2,5% de defeitos; isso significa que a amostra era consistente com uma taxa de defeito igual ou inferior ao limite.

As três categorias de defeitos – e por que você deve defini-las

Cada defeito encontrado é classificado em um dos três grupos, cada um com seu próprio limite de aceitação: ;um defeito crítico torna o produto inseguro ou invendável, e a prática padrão é a tolerância zero – um defeito crítico falha na remessa; um defeito grave significa que o produto não será vendido ou voltará, um cliente o rejeitaria; um pequeno defeito é uma imperfeição cosmética que um cliente provavelmente aceitaria.

Aí vem a frase que mais importa em todo este artigo: esses baldes não significam nada até que alguém os defina para o seu produto específico. Um inspetor que nunca tenha manuseado um resfriador soldado não saberá se uma linha de solda irregular é cosmética ou um vazamento futuro. Você tem que contar a eles. A melhor prática é explícita: essas definições devem ser documentadas em um acordo de qualidade por escrito com seu fornecedor antes do início da produção – e não debatidas quando uma remessa retorna com defeitos.

Uma classificação inicial de defeitos para um soft cooler.Adapte-o ao seu produto e combine-o por escrito com o fornecedor e o inspetor antes da produção:
  • Crítico— qualquer vazamento no âmbito do teste de água acordado; revestimento de qualidade alimentar errado ou ausente; falta da marcação do país de origem ou da rotulagem obrigatória; alça ou alça se soltando sob carga; contaminação dentro da câmara de alimentos.
  • Principal— linha de solda fina, queimada, irregular ou abaixo da volta especificada; o zíper não fecha ou não funciona bem; espessura do isolamento abaixo da especificação; tipo de espuma errado; hardware quebrado ou faltando; costura que penetra na câmara selada; remate da cinta em falta ou incompleto; dimensões fora da tolerância; capacidade abaixo da indicada; paleta de cores errada em relação ao padrão aprovado; logotipo errado, extraviado ou descascado.
  • Menor— pequenos arranhões superficiais que não afetam a função; ligeira variação de cor dentro da tolerância acordada; pontas de linha soltas na costura externa; pequena imperfeição na impressão da embalagem.

Definindo os Números

O padrão da indústria e seu significado: ;AQL 0/2,5/4,0 significa zero defeitos críticos tolerados, até 2,5% maiores, até 4,0% menores, o que é apropriado para a maioria dos bens de consumo em geral. As faixas típicas são;0,0–0,65% para defeitos críticos, 1,0–2,5% para defeitos maiores e 2,5–4,0% para defeitos menores, sendo ;AQL 2,5 o padrão mais comum para bens de consumo em geral, AQL 1,0 para categorias de maior risco e AQL 4,0 onde pequenos defeitos cosméticos são aceitáveis.

O nível de inspeção controla o tamanho da amostra: ;Nível Geral II é o padrão para praticamente todas as inspeções de rotina de produtos de consumo - a menos que você tenha um motivo específico para alterá-lo, use o Nível II, enquanto ;Nível Geral I usa um tamanho de amostra menor, usado quando a inspeção é cara ou destrutiva (por exemplo, testes de impermeabilização em sacos). Esse parêntese é diretamente relevante aqui: resfriadores para teste de água são destrutivos em termos de tempo, se não de produto, portanto, uma estrutura sensata é o Nível II para a inspeção geral de fabricação com uma amostra separada e menor definida para teste de água.

Um exemplo trabalhado

;Para um lote de 5.000 no Nível Geral II, a letra de código L indica um tamanho de amostra de 200 unidades. Para AQL 2.5 sobre defeitos maiores, o número de aceitação é 10 e o número de rejeição é 11 — o inspetor seleciona aleatoriamente 200 sacolas, inspeciona cada uma e conta os defeitos maiores; 10 ou menos passes, 11 ou mais falhas. Um pedido menor funciona da mesma maneira: para uma remessa de 2.000 unidades, a letra de código K fornece um tamanho de amostra de 125, aceite se ≤7 defeitos graves, rejeite se ≥8.

O mal-entendido que quase todo comprador de primeira viagem tem:;AQL 2,5 não significa 2,5% do tamanho da sua amostra. Se assim fosse, 2,5% de 200 seriam 5 defeitos permitidos – mas o número real aceito na tabela é 10. Os números vêm de cálculos estatísticos de probabilidade na ISO 2859-1, e não de simples multiplicação. Leia os números de aceitação/rejeição da mesa; não os calcule você mesmo.


Um detalhe de amostragem que vale a pena especificar, porque afeta a representatividade do resultado: extrair amostras através da raiz quadrada da contagem de caixas mais uma — por exemplo, 100 caixas significa selecionar 11 caixas — em vez de retirar toda a amostra das caixas empilhadas mais próximas da porta.

As verificações específicas do refrigerador que uma inspeção genérica falha

É aqui que uma inspeção padrão de bens de consumo é insuficiente. Um soft cooler tem dois atributos invisíveis e um teste destrutivo que um inspetor geral não pensará em cobrir a menos que seja instruído.

1. Teste de água – a única prova do selo

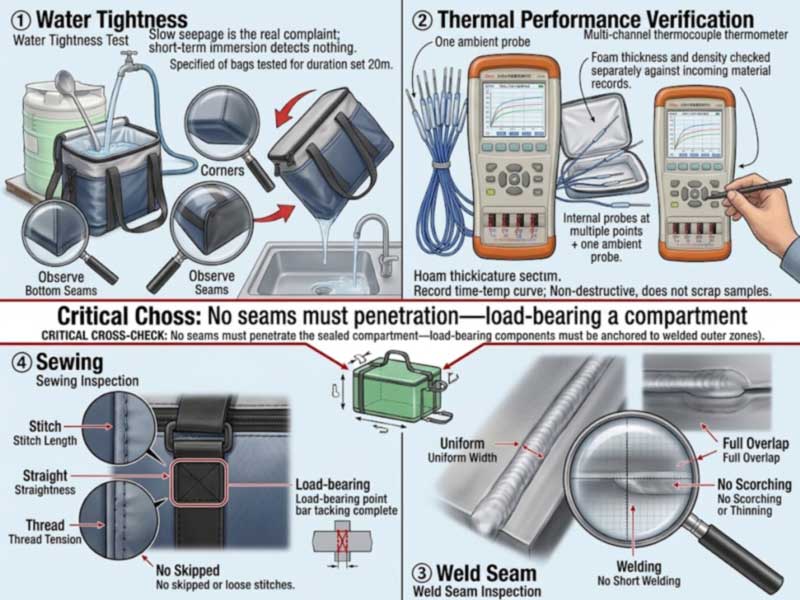
Especifique-o explicitamente: um número definido de unidades cheias de água, seladas, deitadas de lado e invertidas por um período definido, observando-se a costura da base, os cantos, as extremidades do zíper e os pontos de fixação das cintas. A duração é importante, porque a infiltração lenta é o padrão de reclamação do mundo real e uma imersão de trinta segundos não irá revelá-la. Combine o tamanho da amostra, o método e a duração no resumo da inspeção.

2. Verificação do isolamento – meça o desempenho, não a espessura

A espessura e o tipo da espuma não podem ser avaliados olhando para um saco acabado, e cortar unidades abertas é uma forma destrutiva e dispendiosa de descobrir. O melhor método é medir o que o isolamento realmente faz, usando um testador de temperatura de termopar multicanal: sondas colocadas dentro da bolsa – e um ambiente de registro fora dela – registram a temperatura em intervalos durante um período definido, produzindo uma curva em vez de uma opinião.

Sealock usa um testador de temperatura multicanal exatamente para isso. Vários canais de sonda permitem que vários pontos sejam registrados de uma só vez — por exemplo, posições superiores e inferiores dentro da câmara mais o ambiente — ou várias unidades testadas em paralelo, de modo que o resultado reflita o lote em vez de um saco da sorte. Como o teste é não destrutivo, as unidades testadas não são descartadas e verificam a propriedade que o cliente realmente experimenta: quanto tempo o conteúdo permanece frio.

Quando uma especificação é indicada em milímetros de espuma em vez de horas de retenção, os registros de materiais recebidos continuam sendo a referência para espessura e densidade – razão pela qual a documentação do CQI também deve estar dentro do escopo da inspeção. Na prática, os dois trabalham juntos: os registros dos materiais confirmam o que entrou e os testes de temperatura confirmam o que fazem.

3. Alegações de cold-hold – teste-as em relação a um protocolo definido

Se sua embalagem anuncia horários, esse número precisa de uma base de teste. As variáveis ​​devem ser fixas para que o resultado signifique alguma coisa: temperatura ambiente, quantidade e tipo de gelo ou bolsas de gelo, se o saco foi pré-resfriado, quão cheio está e se foi aberto durante o teste. Um valor de conservação a frio citado sem essas condições não é uma medida.

Praticamente, uma execução completa de 48 horas não cabe dentro de uma janela de inspeção pré-embarque, portanto a retenção a frio é normalmente verificada na fase de amostragem e mantida através dos registros de testes de rotina da fábrica, com a inspeção pré-embarque confirmando que os materiais e a construção correspondem à amostra aprovada que foi testada. Combine com seu fornecedor de qual protocolo vem o valor publicado - e anuncie esse valor, não um valor mais redondo.

4. Ambos os métodos de construção, inspecionados separadamente

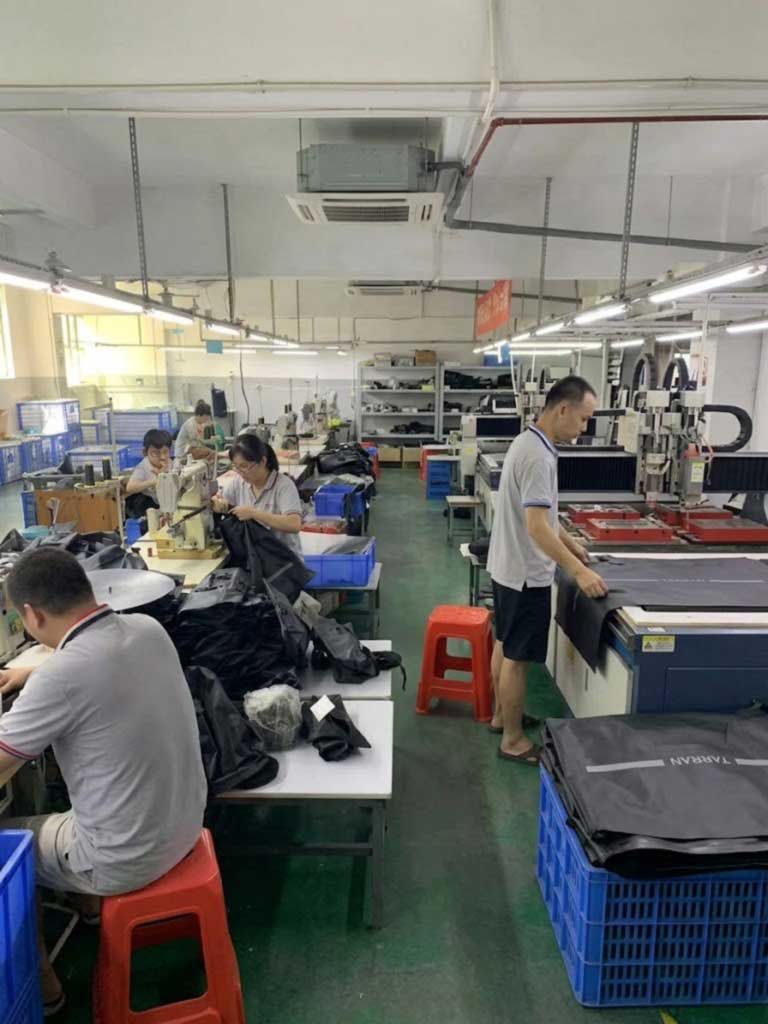
Aqui está um ponto que os compradores muitas vezes erram. Um refrigerador macio frequentemente não é apenas soldado – muitas construções combinam construção soldada de alta frequência para a câmara selada com costura convencional para tiras, arnês, bolsos externos, correias e acabamentos. A Sealock opera ambos: linhas de soldagem de alta frequência e linhas de costura dedicadas, em salas separadas no mesmo andar do mesmo edifício, e sua construção costurada é uma capacidade central e não uma reflexão tardia.

A consequência da inspeção é quesoldas e costuras precisam de critérios separados. A inspeção da solda procura largura uniforme, volta completa, sem queima ou desbaste e sem soldas curtas. A inspeção do ponto verifica a densidade do ponto, retilineidade, tensão da linha, remates seguros nos pontos de carga e ausência de pontos soltos ou saltados. E há uma verificação transversal específica para este produto:nenhuma costura pode penetrar na câmara selada— todos os acessórios de suporte de carga devem ancorar-se em zonas externas soldadas. Um inspetor deveria ser instruído a procurar isso explicitamente, porque o furo de uma agulha no envelope de contenção é um vazamento que nenhuma boa costura em outro lugar compensa.

cooler-specific pre-shipment inspection scope covering water test, multi-channel temperature testing, weld inspection and stitch inspection

O escopo completo da inspeção

Área O que é verificado
Quantidade e embalagem Unidades por caixa, quantidade total, dimensões e peso da caixa, marcações da caixa, teste de queda, se especificado
Conformidade com amostra de ouro Cada unidade comparada com a amostra de referência aprovada
Dimensões e capacidade Dimensões externas e internas conforme especificação, com tolerâncias
Materiais Tecido e revestimento da casca, material do forro conforme especificação; tipo e espessura de espuma em relação aos registros de material recebido
Desempenho térmico Registro de temperatura do termopar multicanal em relação ao protocolo acordado, quando especificado
Construção soldada Largura da solda, sobreposição, uniformidade, sem queimaduras, desbaste ou soldas curtas
Construção costurada Densidade do ponto, tensão, retilineidade, remates nos pontos de carga, sem pontos saltados ou soltos
Integridade de contenção Nenhuma costura na câmara selada; zonas de ancoragem soldadas para acessórios de suporte de carga
Teste de água Amostra definida preenchida, selada, invertida por um período definido
Função Zíperes e fechos ciclados; fivelas, anéis em D e ajustadores operados; arnês montado e carregado
Marca e rotulagem Método, tamanho e posição do logotipo; etiquetas tecidas; cuidado e marcação de origem; código de barras digitalizado e combinado
Cor Em comparação com o padrão aprovado sob a fonte de luz e tolerância acordadas
Limpeza Câmara de alimentos livre de resíduos, poeira, odor e material solto

Lendo o relatório e decidindo

O relatório deve fornecer resultados com evidências, não apenas um veredicto: fotografias de cada defeito, contagens por categoria em relação aos números de aceitação/rejeição e o plano de amostragem utilizado. O que importa é se isso permite que você aja.

Se o lote falhar, as opções são retrabalhar e inspecionar novamente, classificar e aceitar as unidades boas, negociar um desconto ou rejeitar. A decisão deve ser comercial e informada pelo que realmente falhou – um lote que falha devido a threads soltos é um problema diferente de um lote que falha devido a vazamentos. O que nunca deveria acontecer é o pagamento do saldo ser liberado antes de o resultado ser conhecido, por isso a fiscalização pré-embarque normalmente está vinculada ao marco do pagamento.

Marque a inspeção no momento certo.A prática padrão é quando a produção está substancialmente completa e embalada – normalmente cerca de 80% acabada – para que o inspetor veja os produtos acabados representativos e ainda haja tempo para retrabalhar antes da data de envio. Reservar muito cedo significa inspecionar uma amostra não representativa; tarde demais significa que não há tempo para consertar nada.


O que dar ao inspetor

A orientação prática é específica: no momento da reserva, forneça ao seu inspetor os níveis de AQL para cada categoria de defeito (por exemplo: crítico 0, maior 2,5, menor 4,0), mais:

  1. O aprovadoamostra de ouro, ou fotografias nítidas dele e de sua localização na fábrica.
  2. Seulista de classificação de defeitos– o documento mais valioso que você pode fornecer.
  3. Oespecificação: dimensões com tolerâncias, materiais, espessura da espuma, forro, fecho, ferragens.
  4. Oprotocolo de teste de água: tamanho da amostra, método, duração, o que conta como falha.
  5. Arte de branding e embalagem, incluindo requisitos de formato de código de barras e marcação de origem.
  6. Opadrão de corese tolerância acordada.
  7. Qualquertestes destrutivosvocê quiser, combinado com antecedência.

Decida isso antes da produção, não quando o inspetor estiver no chão. Como afirma um guia, a chave é decidir antes do início da produção, e não depois que o inspetor chega à fábrica.

Como Sealock lida com a qualidade de saída

Capacidade de construção Linhas de soldagem de alta frequênciaelinhas de costura dedicadas – salas separadas, mesmo andar; muitas compilações combinam os dois processos
Cadeia de inspeção IQC nos materiais recebidos, IPQC em linha (incluindo inspeção de solda na estação de soldagem), OQC na porta de saída
Amostragem Amostragem AQL em relação aos critérios de aceitação definidos
Referência Amostra de ouro assinada retida e usada para comparação no OQC
Teste de água Teste em lote de imersão total em água de construções seladas
Conjunto de laboratório Teste de temperatura de termopar multicanal para retenção a frio, além de ciclagem de carga, tração, adesão, névoa salina, abrasão, solidez da cor e diferença de cor
Terceiro Inspeção SGS ou QIMA bem-vinda na linha de saída
Certificações ISO9001, BSCI, SMETA P4, GRS, HIGG, VARREDURA

Para saber como a cadeia de qualidade funciona no início da produção, consulteComo as mochilas Soft Cooler são fabricadaseFabricante de mochila refrigeradora soldada por RF. Para avaliar a fábrica em si e não o lote, consulteLista de verificação de auditoria de fábrica da Soft Cooler para importadores.

high-frequency welding line and sewing line in adjacent rooms, with many cooler builds combining both processes

FAQ: Inspeção Pré-Embarque para Soft Coolers

P: Qual AQL devo usar para bolsas térmicas?

R: O padrão geral de bens de consumo de AQL 0 crítico / 2,5 maior / 4,0 menor no Nível de Inspeção Geral II é uma linha de base razoável. Reduza o valor máximo para 1,0–1,5 se você vende para contas de varejo exigentes ou se o produto apresenta maior risco. Lembre-se de que os níveis de AQL são definidos separadamente para cada categoria de defeito e que os defeitos críticos normalmente têm tolerância zero.

P: O AQL 2.5 significa que 2,5% da minha amostra pode estar com defeito?

R: Não – este é o mal-entendido mais comum. Para uma amostra de 200 unidades no AQL 2.5, o número de aceitação é 10, não 5. Os números de aceitação e rejeição vêm de tabelas estatísticas na ISO 2859-1, e não da multiplicação do tamanho da amostra pela porcentagem. Sempre leia-os da mesa.

P: O que é considerado um defeito crítico em um soft cooler?

R: Normalmente, um vazamento no teste de água acordado, um revestimento de qualidade alimentar errado ou ausente, falta de marcação de origem ou rotulagem obrigatória, uma tira ou alça se soltando sob carga ou contaminação na câmara de alimentos. Mas essas definições só existem se você as escrever – documente sua classificação de defeito em um acordo de qualidade com o fornecedor antes do início da produção.

P: Como posso verificar o selo durante a inspeção?

R: Especifique um teste de água no resumo de inspeção: quantas unidades, cheias com quanta água, seladas, deitadas de lado e invertidas por quanto tempo, e quais áreas o inspetor deve observar – costura da base, cantos, extremidades do zíper e fixações das cintas. Observe que a infiltração lenta é o padrão de falha no mundo real, portanto a duração é importante; uma breve enterrada prova muito pouco.

P: Como é verificado o isolamento se a espuma estiver selada por dentro?

R: Medindo o desempenho em vez de abrir os sacos. Um testador de temperatura de termopar multicanal registra a temperatura em vários pontos dentro da bolsa e ambiente durante um período definido, produzindo uma curva de retenção a frio real – não destrutiva, portanto, nenhuma unidade é descartada e verifica o que o cliente realmente experimenta. A espessura e a densidade da espuma são confirmadas em relação aos registros de materiais recebidos na fábrica, portanto, inclua-os também no escopo da inspeção.

P: A inspeção deve abranger a costura e também a soldagem?

R: Sim. Muitos soft coolers combinam a construção soldada para a câmara selada com a construção costurada para tiras, arneses, bolsos e correias, portanto os dois precisam de critérios separados – largura da solda, volta e uniformidade de um lado; densidade do ponto, tensão e remates nos pontos de carga, por outro. Adicione uma verificação transversal: nenhuma costura deve penetrar na câmara selada, pois o furo de uma agulha através do envelope de contenção se torna um vazamento.

Planejando uma inspeção?A Sealock (YiFuLong Outdoor Gear Co., Ltd.) executa IQC, IPQC e OQC internamente com amostragem AQL, comparação de amostras de ouro e testes completos de imersão em água, em suas linhas de soldagem e costura de alta frequência - e recebe a inspeção da SGS ou QIMA em qualquer pedido. Envie sua classificação de defeitos e configurações de AQL e a equipe alinhará seus critérios de saída com eles.

E-mail:info@sealock.com.hk |  Telefone: +86-13632981825  | Navegue pela linha de refrigeradores suaves

Os padrões de amostragem, as convenções AQL e as práticas de inspeção aqui citadas refletem fontes de garantia de qualidade disponíveis publicamente em meados de 2026; tamanhos de amostra e números de aceitação/rejeição devem ser lidos nas tabelas ISO 2859-1/ANSI-ASQ Z1.4 atuais para seu tamanho de lote específico e nível de inspeção. Combine definições de defeitos, configurações de AQL e protocolos de teste por escrito com seu fornecedor e provedor de inspeção antes da produção.

Notícias relacionadas
Deixe-me uma mensagem
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies. política de Privacidade
RejeitarAceitar